 +86-563-4308666


 Eng

すべての粉砕ボールには、たとえ同じように見えるものであっても、すべての粉砕ボールに熱処理のストーリーが含まれています。 2 つのボールは同じ化学的性質を持ち、同じ型から出てきても、工場内では完全に異なる動作をします。1 つは完全なキャンペーンを実行し、もう 1 つは数週間以内に剥がれ始めます。多くの場合、その違いは加熱曲線、冷却速度、焼き戻しウィンドウに反映されます。
以下は、オーステナイト化からバッチが本当に健全であるかどうかを判断するチェックに至るまで、私たちが毎日実行しているボール研削の熱処理プロセスを実際に説明するものです。
熱処理がボールの性能を決める理由
高いクロムのボールを注ぎ、型の中で冷やすと、出てくるのはかなり落ち着きのない金属片です。マトリックスは、残留オーステナイトと並んでマルテンサイトを保持し、クロムと炭素の含有量によって変化する共晶炭化物のネットワークの周りを包み込みます。残留オーステナイトはトラブルメーカーです。柔らかく、準安定性があり、ボールがミル内で衝撃を受け始めると、その場でマルテンサイトに変化し続け、表面層の体積が変化し、剥離や破損への扉が開きます。
熱処理は、工場にランダムに行わせるのではなく、制御された条件下で意図的にその変態を完了させるために存在します。次の 3 つのバランスが同時に保たれています。
- 硬度 : 鉱石、クリンカー、またはスラグからの摩耗に耐える摩耗表面。
- 靭性 : 繰り返しの衝撃をひび割れることなく吸収するコアの能力。
- 構造安定性 : 炭化物分布と残留オーステナイトが制限内に保たれているため、ボールは 60 日目でも 1 日目と同じ挙動を示します。
研削ボールの熱処理プロセスの中核段階
鋳造または偽造されたメディアに使用されるほぼすべてのスケジュールは、ループを閉じる 4 番目の検査段階を含む 3 つのリンクされた段階として読み取ることができます。
加熱とオーステナイト化
オーステナイト化には 2 つの働きがあります。二次炭化物の一部を溶解することと、炭素を溶液中に入れて焼き入れに何らかの作用を及ぼすことです。この段階を急ぐことは、私たちがよく見る間違いの 1 つです。当社では段階的に加熱し、厚さ全体の温度を均一にするために約 600 ~ 650 °C で予熱し、その後、オーステナイト化保持までランプします。高クロム グレードの場合、通常は 980 °C ~ 1,050 °C になります。
保持時間は、固定クロックよりもセクション サイズと炉の負荷に従います。作業現場で実行可能な開始点は直径 1 ミリメートルあたりおよそ 1 ~ 1.5 分ですが、実際の数値は仮定ではなく、各バッチの最初のピースの硬度と微細構造によって確認する必要があります。
焼入れ
焼入れ is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
テンパリング
テンパリング is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
高クロムボールの場合、ウィンドウは通常 200°C ~ 350°C に設定され、直径に応じて 4 ~ 8 時間保持され、その後ゆっくりと冷却されます。約 200°C 未満で焼き戻しを行うと、不安定なオーステナイトが多量に残ります。 400℃をはるかに超えると、焼入れ中に支払った硬度が失われ始めます。
| ステージ | 典型的な温度 | 主な目的 | 私たちが見ているもの |
|---|---|---|---|
| 予熱 | 600~650℃ | 厚さ全体の温度を均一化 | 上昇率、熱衝撃 |
| オーステナイト化 | 980~1,050℃(高クロム) | 炭化物を溶解し、オーステナイトを飽和させる | 直径に対する保持時間 |
| 焼入れ | 媒体中へ 880 ~ 950°C | オーステナイトからマルテンサイトを形成する | 冷却曲線、亀裂の危険性 |
| テンパリング | 200~350℃ | 応力を緩和し、残留オーステナイトを制御 | ホールドタイム、硬度応答性 |
ボールの種類に応じたプロセスの調整
同じ 3 つの段階がファミリー全体に適用されますが、材料と成形ルートを変更すると、数値は大幅に変化します。
クロム合金鋳造ボール
化学が上限を設定します。 10% 以上のクロムを含み、適切なカーボンバランスを備えた高クロムボールは、十分に焼き入れと焼き戻しを行った後、ロックウェル C スケールで 50 台後半から 60 台前半に達します。中クロムおよび低クロムグレードは、単にそこに到達するための炭化物の量を担っていないため、その曲線は焼きならしまたは軽い焼入れおよび焼き戻しに向けて単純化されることが多く、購入の期待はカタログの見出しではなく冶金学に従う必要があります。
私たち自身の 高クロム粉砕ボール 工場のパフォーマンスが変動しないように、バッチごとに曲線が一貫して保たれるロジックに基づいて処理されます。
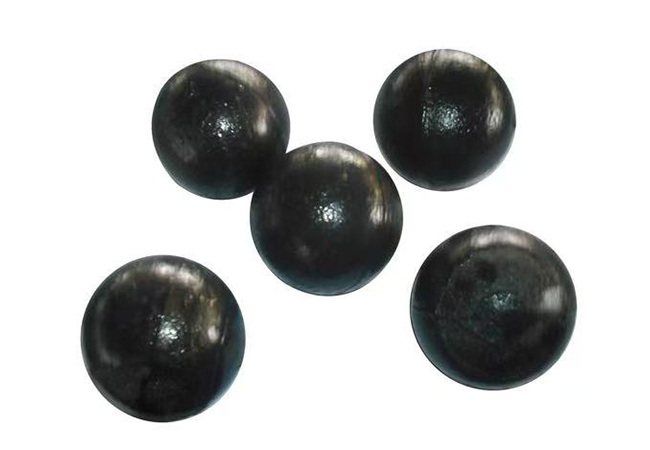 高クロム合金鋳造研削ボール 表面硬度 58 HRC 以上の高クロム ZQCr12 鋳造メディア。耐摩耗研削用に直径 6.35 ~ 120 mm を用意。 製品を見る→
鍛造研磨ボール
鍛造ボールは圧延棒から始まり、所定の長さに切断され、高周波加熱、鍛造され、ラインで焼入れされます。このプロセスはバッチ式ではなく連続式であり、最も頻繁に変動するパラメータは急冷開始温度です。プレス機と焼入れリングの間でバーが冷却されすぎると、硬度が低下し、ボールは最終的に柔らかいシェルとなり、ミル内ですぐに摩耗してしまいます。焼き戻しがすぐに続き、コア内の余熱を利用してサイクルを短縮します。
 ボールミル用精密鍛造研削ボール 硬度と靱性のバランスをとったφ6.35~φ120mmサイズの鉱山・セメント・発電用ボールミル用精密鍛造メディアです。 製品を見る→
急冷媒体と冷却曲線の選択
冷却の厳しさはスイッチではなくダイヤルであり、正しい設定は、バッチの最大のボールに完全なマルテンサイトコアを生成し、最小のボールをそのまま維持する設定です。一般的なメディアを重大度順に大まかに並べると、次のようになります。
- 水 : 強度が高く、コストが低く、亀裂が最も発生しやすい。小径のプレーンカーボン鍛造ボールに実用的です。
- 塩水または苛性溶液 :さらに深刻で、フィルムの破壊が不均一になる傾向があります。キャスト クロム メディアにはほとんど使用されません。
- オイル : よりゆっくりと安全。火や煙の取り扱いを管理する必要があるものの、歪みが問題となる合金鍛造ボールの標準的な選択肢です。
- ポリマー : 濃度は水と油の間になるように調整でき、実際に亀裂が生じるリスクがある鍛造合金ボールに人気があります。
- 強制エアまたはエアオイル : 穏やかで、すでに硬化性が高いハイクロムキャストボールとよく合います。
撹拌は媒体自体と同じくらい重要です。静止タンクでは、焼入れ剤の化学的性質がどれほど優れていても、柔らかい部分が生じ、硬度の測定値が散在します。
何が問題なのか、そして症状はどのように読み取られるのか
熱処理の欠陥のほとんどは、何を調べるべきかを知っていれば、それ自体を明確に示します。私たちが最も頻繁に診断するパターンのいくつかは次のとおりです。
- 焼入れ後の割れ 、通常は縦方向または内部: 冷却が強すぎるか、焼き戻し炉の前のギャップが長すぎます。
- ソフトシェルまたはソフトコア : オーステナイト化温度または保持温度が低すぎるか、ボールが焼き入れ開始ウィンドウより下に冷却されています。
- 硬度 scatter across a batch : 不均一な炉負荷、一貫性のない雰囲気、または不十分な急冷撹拌。
- 使用中の早期剥離 :焼戻しが冷たすぎるか短すぎるため、残留オーステナイトが多すぎる。
- 高い破損率 :靭性を犠牲にして硬度が追求された、または凝固中に炭化物ネットワークが粗大になりすぎた。
曲線が機能していることを証明するチェック
テスト結果は、一貫して取得された場合にのみ意味を持ちます。テンパリング後のルーチンは次のようになります。
- 硬度 survey : 表面周囲のいくつかの点と切断されたボールの中心での測定値。便利な 1 つの角からではなく、ロット全体でサンプリングされます。
- 硬度 gradient : 半径にわたるプロファイル。クエンチが実際に中心に到達したかどうかを示します。
- 衝撃試験 : ボールのサンプルに一定の高さから繰り返し落下させ、亀裂の最初の兆候を確認しました。
- 微細構造のレビュー : 炭化物の形状と分布、および残留オーステナイトの推定値。一般に、高クロム媒体の場合は約 10 ~ 15% 未満に保たれます。
- フィールド破損の追跡 : 最も遅い指標ですが、最も正直な指標で、キャンペーン全体にわたってミルごと、ボールロットごとに記録されます。
熱処理は単一ステップではなくシステムです
カーブの良さはそれを稼働させる炉の良し悪し、炉の良さの良し悪しは投入される材料の良し悪しに左右されます。そのため、当社では熱処理を合金の調達から始まり圧延機の試作で終わる一連のリンクの 1 つとして扱っています。提携大学と協力して運営されている当社の地方の鋼球と研削メディアの研究機関は、まさにこの種の曲線の開発に多くの時間を費やしており、その結果は現場に直接フィードバックされます。
また、当社はプロセスを検証可能に保ちます。ISO 9001 手順、原材料の入荷から発送までの全プロセス検査、25 人のエンジニアと 32 人の専門家からなる技術チームが、年間生産能力 50,000 トンの 60,000 平方メートルのプラントをサポートしています。について詳しく読むことができます 私たちの会社の背景 長いバージョンをご希望の場合は。
工場がメディアを必要以上に速く読み取っている場合、答えは通常、請求書ではなく曲線にあります。作業条件、ボール直径、フィード硬度、ミル速度をお送りいただければ、どの段階が原因である可能性が高く、何を変更する必要があるかについて話し合います。この話し合いには費用はかからず、多くの場合、それが地盤 1 トンあたりのコストを下げるための最速のルートとなります。


